กำลังการผลิตและจุดคอขวด: คำนวณว่ารับงานเพิ่มได้อีกเท่าไรก่อนตอบรับลูกค้า
วัดกำลังการผลิตของแต่ละขั้นตอน หาจุดคอขวด คำนวณงานที่รับเพิ่มได้ เลือกงานด้วยกำไรต่อชั่วโมงคอขวด และขยายคอขวดตามห้าขั้นของ Theory of Constraints
ในบทความนี้
ฝ่ายขายได้ลูกค้ารายใหม่ที่จะสั่งของเพิ่มวันละ 800 ชิ้น คำถามแรกที่เจ้าของต้องตอบไม่ใช่ราคา แต่เป็นว่าโรงงานทำทันหรือไม่ หลายบริษัทตอบจากความรู้สึก หรือดูจากเครื่องจักรที่ใหญ่ที่สุด แล้วไปรู้ทีหลังว่างานไปกองรอที่ขั้นตอนเดียว ส่งของช้า ต้องจ่ายค่าล่วงเวลา และลูกค้าเดิมเริ่มบ่น
บทความนี้อธิบายวิธีวัดกำลังการผลิต (Capacity) ของแต่ละขั้นตอน หาจุดคอขวด (Bottleneck) คำนวณว่ารับงานเพิ่มได้อีกเท่าไร เลือกงานที่ทำกำไรสูงสุดเมื่อกำลังการผลิตจำกัด และขยายคอขวดตามลำดับที่ไม่เปลืองเงิน ตัวอย่างใช้โรงงานผลิต แต่ใช้วิธีเดียวกันกับงานบริการได้ เช่น จำนวนชั่วโมงของวิศวกรที่ต้องตรวจงานทุกชิ้น
คอขวดคืออะไร
ตำรา Principles of Managerial Accounting ของ OpenStax ให้ความหมายว่า ข้อจำกัด (Constraint) คือทรัพยากรที่มีไม่พอซึ่งจำกัดผลผลิตหรือกำลังการผลิตขององค์กร และเมื่อข้อจำกัดนั้นทำให้การผลิตช้าลงจะเรียกว่าคอขวด ตำราเปรียบว่าโซ่แข็งแรงได้เท่ากับข้อที่อ่อนที่สุด
Theory of Constraints Institute อธิบายต่อว่าผลผลิตของคอขวดเป็นตัวกำหนดผลผลิตขององค์กรทั้งหมด และการเสริมข้อใดของโซ่ที่ไม่ใช่ข้อที่อ่อนที่สุดเป็นการเสียเวลาและแรง แปลว่าซื้อเครื่องพิมพ์ที่เร็วขึ้นไม่ช่วยอะไร ถ้างานไปติดที่เครื่องตัด
วัดกำลังการผลิตของแต่ละขั้นตอน
กำลังการผลิตที่ใช้วางแผนได้คือกำลังที่ทำได้จริง ไม่ใช่ตัวเลขบนป้ายเครื่อง
กำลังการผลิตต่อวัน = (ชั่วโมงที่เปิดงาน − เวลาตั้งเครื่องและเปลี่ยนงาน) × ความเร็วจริงต่อชั่วโมง
ตัวอย่างสมมติ โรงงานผลิตกล่องกระดาษมีสี่ขั้นตอน ทำงานวันละ 8 ชั่วโมง ปัจจุบันลูกค้าสั่งเฉลี่ยวันละ 3,000 ชิ้น เครื่องไดคัท (เครื่องตัดขึ้นรูปกล่อง) วิ่งได้ชั่วโมงละ 500 ชิ้น แต่วันหนึ่งเสียเวลาตั้งเครื่องและเปลี่ยนแม่พิมพ์รวม 1.6 ชั่วโมง เหลือเวลาตัดจริง 6.4 ชั่วโมง กำลังการผลิตจึงเท่ากับ 6.4 × 500 = 3,200 ชิ้นต่อวัน
| ขั้นตอน | กำลังการผลิต (ชิ้นต่อวัน) | งานปัจจุบัน (ชิ้นต่อวัน) | อัตราการใช้กำลังการผลิต |
|---|---|---|---|
| เตรียมงานและแม่พิมพ์ | 6,000 | 3,000 | 50% |
| พิมพ์ | 5,000 | 3,000 | 60% |
| ไดคัท | 3,200 | 3,000 | 94% |
| พับ ติดกาว และแพ็ก | 4,500 | 3,000 | 67% |
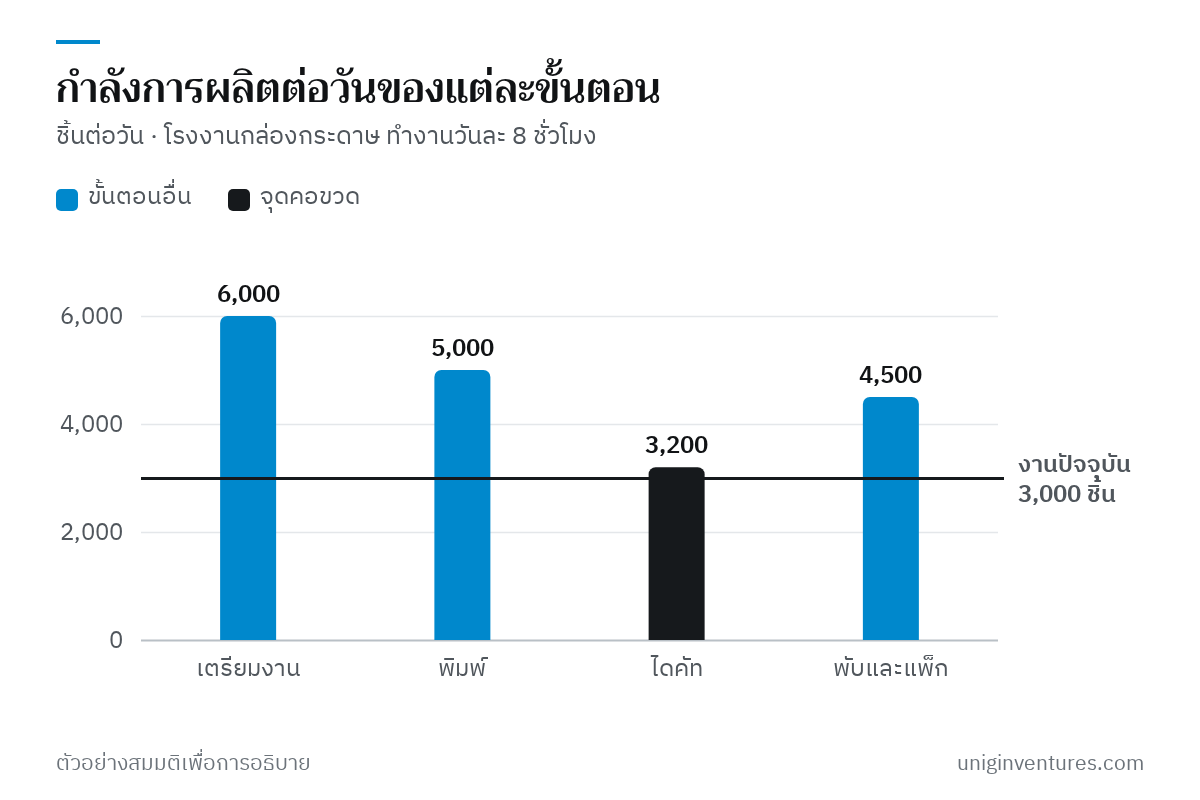
วิธีหาคอขวดในโรงงานจริงมีสองทางที่ใช้ร่วมกันได้ ทางแรกคือคำนวณแบบตาราง ทางที่สองคือเดินดูว่างานกองรอหน้าขั้นตอนไหนมากที่สุด ถ้าสองทางชี้ไปคนละที่ ให้ตรวจตัวเลขเวลาตั้งเครื่องและความเร็วจริงอีกครั้ง
รับงานเพิ่มได้อีกเท่าไร
งานที่รับเพิ่มได้ = กำลังการผลิตของคอขวด − งานปัจจุบัน = 3,200 − 3,000 = 200 ชิ้นต่อวัน
เครื่องพิมพ์ยังว่างอีก 2,000 ชิ้นต่อวัน แต่ตัวเลขนั้นไม่มีความหมาย เพราะทุกชิ้นต้องผ่านไดคัท ออร์เดอร์ใหม่ 800 ชิ้นต่อวันจึงรับไม่ได้ถ้าไม่ทำอะไรเพิ่ม อีกข้อที่ควรรู้คือคอขวดที่ใช้งานใกล้ 100% ไม่มีที่ว่างรับความผันผวน วันที่เครื่องเสียหรือมีงานด่วน งานจะค้างสะสมทันที
เมื่อกำลังการผลิตจำกัด เลือกงานด้วยกำไรต่อชั่วโมงคอขวด
OpenStax ระบุว่าเมื่อทรัพยากรจำกัด ควรจัดอันดับสินค้าหรือบริการด้วยกำไรส่วนเกินต่อหน่วย (Contribution Margin) หารด้วยการใช้ทรัพยากรที่จำกัด ไม่ใช่กำไรส่วนเกินต่อหน่วยอย่างเดียว ดูวิธีคิดกำไรส่วนเกินใน Contribution Margin: สินค้าตัวไหนทำเงินจริง
| สินค้า | กำไรส่วนเกินต่อชิ้น (บาท) | ความเร็วไดคัท (ชิ้นต่อชั่วโมง) | กำไรส่วนเกินต่อชั่วโมงไดคัท (บาท) |
|---|---|---|---|
| กล่อง A ทรงมาตรฐาน | 4 | 500 | 2,000 |
| กล่อง B ทรงพิเศษ | 6 | 250 | 1,500 |
กล่อง B ได้กำไรต่อชิ้นมากกว่า แต่ใช้เวลาไดคัทนานเป็นสองเท่า ชั่วโมงหนึ่งของคอขวดจึงทำเงินได้น้อยกว่ากล่อง A ถ้าต้องเลือกเติมชั่วโมงไดคัทที่เหลืออยู่ กล่อง A ทำกำไรรวมได้มากกว่า หรือถ้าจะรับกล่อง B ต่อ ราคาต้องสูงพอให้ได้อย่างน้อยชั่วโมงละ 2,000 บาท คือกำไรส่วนเกิน 8 บาทต่อชิ้น หลักนี้ใช้เฉพาะเมื่อคอขวดเต็มจริง ถ้ายังมีกำลังเหลือ งานใดที่มีกำไรส่วนเกินเป็นบวกก็ช่วยเพิ่มกำไร
ขยายคอขวดตามลำดับ: ห้าขั้นของ Theory of Constraints
Theory of Constraints Institute สรุปวิธีปรับปรุงต่อเนื่องเป็นห้าขั้น ได้แก่ หาคอขวด (Identify) ใช้คอขวดให้เต็มที่ (Exploit) ปรับขั้นตอนอื่นให้รองรับคอขวด (Subordinate) ขยายคอขวด (Elevate) และไม่ปล่อยให้ความเคยชินกลายเป็นข้อจำกัด คือกลับไปหาคอขวดใหม่ทุกครั้งที่ขยายเสร็จ ลำดับนี้สำคัญ เพราะสองขั้นแรกแทบไม่ต้องลงทุน
- ใช้คอขวดให้เต็มที่ ลดเวลาตั้งเครื่อง จัดลำดับงานให้เปลี่ยนแม่พิมพ์น้อยครั้ง ไม่ให้เครื่องหยุดช่วงพักเที่ยงด้วยการสลับคนพัก
- ปรับขั้นตอนอื่นให้รองรับ ตรวจคุณภาพก่อนถึงคอขวด เพื่อไม่ให้เวลาคอขวดหมดไปกับงานที่จะเสียอยู่แล้ว OpenStax ก็ระบุว่าการลดของเสียและงานแก้ไขช่วยไม่ให้การผลิตช้าลง และไม่ปล่อยงานเข้าโรงงานเร็วกว่าที่คอขวดรับได้
- ขยายคอขวด OpenStax ยกทางเลือก เช่น เพิ่มชั่วโมงทำงาน ซึ่งอาจมีค่าล่วงเวลา ย้ายคนมาช่วยที่คอขวด จ้างคนเพิ่ม จ้างภายนอกทำบางส่วน หรือออกแบบกระบวนการใหม่ การซื้อเครื่องใหม่อยู่ในขั้นนี้ และควรผ่านการคำนวณใน Payback, NPV และ IRR ก่อน
ต่อจากตัวอย่างเดิม ถ้าต้องรับออร์เดอร์ใหม่ 800 ชิ้นต่อวัน งานรวมจะเป็น 3,800 ชิ้นต่อวัน
| ขั้น | สิ่งที่ทำ | กำลังไดคัท (ชิ้นต่อวัน) | ยังขาด (ชิ้นต่อวัน) |
|---|---|---|---|
| ปัจจุบัน | ตั้งเครื่องวันละ 1.6 ชั่วโมง | 3,200 | 600 |
| ใช้คอขวดให้เต็มที่ | ลดเวลาตั้งเครื่องเหลือ 0.8 ชั่วโมง ตัดได้ 7.2 ชั่วโมง | 3,600 | 200 |
| ขยายคอขวด | ทำงานล่วงเวลาวันละ 0.4 ชั่วโมง | 3,800 | 0 |
เมื่อไดคัทรับได้ 3,800 ชิ้น ให้กลับไปขั้นแรก ขั้นพับ ติดกาว และแพ็กที่รับได้ 4,500 ชิ้นจะใช้กำลังถึง 84% ถ้ายอดขายโตต่อจนเกิน 4,500 ชิ้นต่อวัน คอขวดจะย้ายไปอยู่ที่ขั้นนั้น ค่าล่วงเวลาและต้นทุนที่เพิ่มขึ้นต้องรวมอยู่ในราคาที่เสนอลูกค้ารายใหม่ด้วย ถ้าแผนขยายต้องจ้างคนเพิ่ม ดูวิธีคิดใน เมื่อไรควรจ้างคนเพิ่ม
เริ่มจากตรงไหน
- เขียนขั้นตอนหลักที่งานทุกชิ้นต้องผ่าน แล้วเก็บเวลาจริงหนึ่งถึงสองสัปดาห์ ทั้งเวลาทำงาน เวลาตั้งเครื่อง และเวลาหยุด
- คำนวณกำลังการผลิตต่อวันของแต่ละขั้นตอน เทียบกับงานปัจจุบัน แล้วหาขั้นที่อัตราการใช้สูงสุด และเดินดูว่างานกองรอที่ไหน
- ก่อนรับออร์เดอร์ใหญ่ คำนวณงานที่รับเพิ่มได้จากกำลังของคอขวด ไม่ใช่จากเครื่องที่ใหญ่ที่สุด
- คำนวณกำไรส่วนเกินต่อชั่วโมงคอขวดของสินค้าหลัก แล้วใช้ตัดสินใจเรื่องราคาและลำดับงานเมื่อคอขวดเต็ม
- ขยายคอขวดตามลำดับ ใช้ให้เต็มก่อน ปรับขั้นตอนอื่นให้รองรับ แล้วค่อยลงทุน และหาคอขวดใหม่ทุกครั้งที่ขยายเสร็จ
โรงงาน สินค้า และตัวเลขในบทความเป็นตัวอย่างสมมติเพื่ออธิบายวิธีคิด